한 번의 캠페인 후에 기어다니는 방사형 튜브, 예정된 가동 중단 전에 부서지는 용광로 롤러, 시운전 후 몇 달 안에 움푹 패이는 싱크 롤 — 첫 번째 용의자는 거의 항상 재료 등급입니다. 실제로 캐스팅 과정에서 책임을 공유하는 경우가 많습니다. 원심 주조 파이프는 정적 주조보다 더 조밀하고 깨끗하며 동심원적인 구조를 제공하며 많은 고합금 구성의 경우 단조보다 더 실용적인 경로입니다. 실제 과제는 합금, 치수 공차 및 공급업체의 품질 관리를 실제 서비스에 맞추는 것입니다. 이 가이드에서는 원심 주조 파이프가 무엇인지, 래디언트 튜브, 용광로 롤러, 부식 슬리브 및 마모 라이너에 원심 주조 파이프가 선호되는지, 그리고 주조소에서 도면에 필요한 것을 제공할 수 있는지 확인하는 방법에 대해 설명합니다.
원심주조관이란?
원심 주조는 자체 축을 중심으로 회전하는 금형에 용융 금속을 부어 원통형 부품을 형성합니다. 수평 기계에서는 금형이 수평 축을 중심으로 회전합니다. 수직 기계에서, 수직 기계 주위에. 수십 배의 중력에 도달하는 원심력은 액체 금속을 금형 벽에 밀어 넣고 외부 표면에서 안쪽 방향으로 응고됩니다.
이러한 방향성 응고는 공정의 특징을 정의합니다. 수축을 보상하는 중앙 라이저가 없으므로 정적 주조에서 흔히 발생하는 중앙선 다공성은 거의 없습니다. 외벽은 조밀하고 결이 세밀해집니다. 동시에 슬래그, 드로스, 가벼운 개재물은 보어 쪽으로 이동하여 기계 가공으로 제거해야 하는 층에 머물게 됩니다. 따라서 원심 주조 파이프는 주조 상태의 완성된 파이프가 아닙니다. 보링, 터닝 및 대부분의 경우 열처리를 거쳐 하나가 됩니다.
원심 주조가 파이프와 롤에 적합한 공정인 이유
원통형 부품의 경우 소싱 결정은 일반적으로 정적 사형 주조, 원심 주조 또는 단조 및 압연 파이프로 이루어집니다. 아래 표에는 실제 차이점이 요약되어 있습니다.
내열성, 내식성, 내마모성 합금의 파이프 성형 공정 비교 | 공정특성 | 정적 모래 주조 | 원심주조 | 단조 및 압연 파이프 |
| 밀도와 미세구조 | 거친 입자, 수축 위험 및 미세 다공성 | 치밀하고 방향성 응고, 낮은 다공성 | 단조, 완전 조밀 |
| 합금 유연성 | 높음 | 높음, including low-workability heat-resistant grades | 성형 가능한 등급으로 제한됨 |
| 동심도 | 금형 및 코어 조립에 따라 다름 | 보어 가공 후 양호 | 우수 |
| 내부 표면 품질 | 주조된 상태이므로 청소가 필요함 | 가공된 보어가 표준입니다. | 매끄러움, 기계 가공 또는 냉간 압연 |
| 툴링 및 배치 비용 | 낮은 금형 비용, 높은 거부 위험 | 적당한 툴링, 생산 배치에 효율적 | 높음 tooling cost, large minimum orders |
정적 주조는 복잡한 형상과 소량 생산에 여전히 유용하지만 내부 건전성은 장기간의 고온 또는 열 순환 하에서 원심 구조와 일치할 수 없습니다. 단조 이음매 없는 파이프는 완전히 가공된 구조를 제공하지만 많은 오스테나이트계 내열 등급은 단조가 어렵거나 불가능합니다. 용광로 배관을 지배하는 합금 계열(GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W 및 HP 유형 26Cr35Ni)은 바로 원심 주조가 그 자리를 차지하는 곳입니다. 단조 재료에 가까운 기계적 무결성을 갖춘 화학적 주조 유연성입니다.
합금 선택: 서비스에 맞는 등급 선택
원심 주조는 선택한 재료의 성능을 제어합니다. 그것은 재료를 대체하지 않습니다. 선택은 서비스 온도, 공정 분위기, 화학 매체 및 마모 모드로 시작됩니다.
일반적인 원심 주조 파이프 합금 및 일반적인 사용 조건 | 합금 등급 | 대표적인 서비스 | 대표 부품 |
| 1.4848 (GX40CrNiSi25-20) | 산화성 대기, 약 1050°C까지 연속 서비스 | 방사형 튜브, 퍼니스 롤러, 트레이 및 고정 장치 |
| 1.4852 (GX40NiCrSiNb35-26) | 높음er creep loads, about 1100°C; niobium stabilizes carbides | 가열관, W형 복사관, 로 바닥 롤 |
| 2.4879(GNiCr28W) | 심각한 열적 및 기계적 부하; 텅스텐은 매트릭스를 강화합니다 | 열교환기 파이프, 퍼니스 롤러, 스크류 컨베이어 |
| HP형 26Cr35Ni | 개질 및 열분해로; 1000°C 이상의 침탄 저항성 | 리포머 튜브, 에틸렌 크래킹 튜브 |
| 316L(CF3M) | 부식성 화학 매체; 저탄소는 용접성을 향상시킵니다. | 부식 방지 슬리브 및 인서트 |
| 2205 듀플렉스(CD3MN) | 염화물 함유 매체, 응력 부식 균열에 대한 내성; 316L보다 강도가 높음 | 화학 공정 슬리브, 압력 경계 부품 |
| 440C형 | 높음 hardness, abrasive wear | 연삭기 라이너, 슬라이딩 표면 |
| GX280 (KMTBCr26) | 충격으로 인한 심한 마모; 26% Cr 백철 | 쉘, 밀 라이너, 광산 장비 커버 착용 |
선택 오류는 일반적으로 낮은 쪽에서 과도하게 지정하거나 높은 쪽에서 과소 지정하는 데서 발생합니다. 1.4848 파이프는 최대 온도까지 경제적입니다. 그 위에, 니오븀 함유 1.4852는 눈에 띄게 향상된 크리프 수명을 제공합니다. 침탄 개질기 작업에서는 HP형 합금이 일반적인 대답입니다. 부식의 경우 실제적인 질문은 매체에 염화물이 포함되어 있는지 여부입니다. 316L은 일반 산을 잘 처리하지만 듀플렉스 2205는 염화물 공식 및 응력 부식 균열에 훨씬 더 잘 견디고 더 높은 내구 강도를 제공합니다. 마모 서비스에서는 내열성만 고려한 것이 아니라 탄화물 유형, 경도, 충격 내성에 따라 선택합니다.
치수 능력 및 가공 여유
화학은 재료의 잠재력을 설정합니다. 치수에 따라 설치 가능 여부가 결정됩니다. 문의 단계에서는 주조소의 직경 범위와 최대 길이라는 두 가지 숫자가 중요합니다. 유능한 원심 주조 공급업체는 외경이 약 50mm ~ 1000mm이고 고합금 재료의 경우 주조 길이가 최대 4000mm에 달해야 합니다.
함유물이 풍부한 내부 층은 천공되어야 하기 때문에 원심 주조 파이프는 항상 최종 내부 직경보다 큰 구멍으로 지정됩니다. 주조된 외부 표면을 제거해야 하는 경우에도 동일한 논리가 적용됩니다. 경험이 부족한 공급업체는 주문을 수주하기 위해 더 작은 가공 공차를 제시하여 보어에 확인되지 않은 영역을 남길 수 있습니다. 신뢰할 수 있는 주조소에서는 최소 방사형 공차를 명시하고, 자체 작업장에서 파이프를 가공하고, 보링 후 벽 두께를 확인합니다.
가장 안전한 방법은 주조된 블랭크보다는 완성된 파이프를 구입하는 것입니다. 공급업체는 바깥쪽을 돌리고, 안쪽을 뚫고, 끝을 향하고, 보정된 치수 장비를 사용하여 결과를 검사할 수 있어야 합니다. 주조와 가공이 한 지붕 아래 있을 때 공차 책임은 한곳에 있습니다.
중요한 품질 관리 단계
재료 인증서는 파이프의 품질이 아닌 용융물의 구성만을 증명합니다. 아래 점검 사항을 통해 신뢰할 수 있는 공급업체를 일반 작업장과 구분할 수 있습니다.
- 화학 성분 검증: 용융물을 직접 판독할 수 있는 분광계와 양성 물질을 하나씩 식별하기 위한 휴대용 분광계입니다.
- 금속 조직 검사: 예상되는 입자 구조, 탄화물 분포 및 과도한 미세 다공성이 없음을 확인하는 파이프 벽 샘플.
- 치수 검사: 길이에 따른 벽 두께 측정과 진직도, 원형도 및 보어 동심도를 검증합니다. 직경이 크면 3차원 스캐닝이 유리합니다.
- 열처리 기록: 원심 주조 부품은 일반적으로 용체화 어닐링 또는 응력 완화 후에 공급됩니다. 실제 시간-온도 차트를 요청하세요.
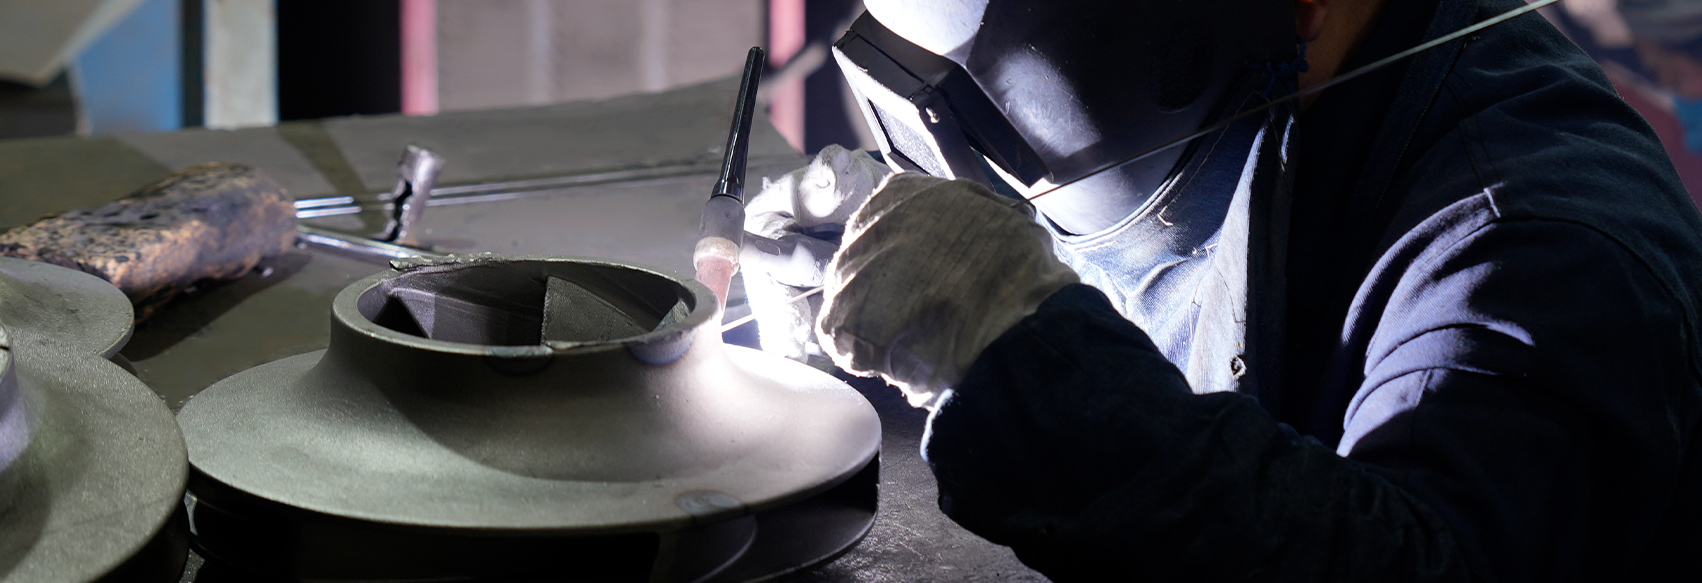
파이프가 용광로 코일에 용접될 경우 가장자리 준비, 루트 청결 및 용접 절차 자격에 대해 문의하십시오. 내열성 및 압력 관련 서비스에서는 보어 표면의 작은 결함이 열 순환 시 균열이 시작되는 지점이 됩니다.
원심 주조 파이프 공급업체 자격을 얻는 방법
참조로 시작하십시오. 주조소에서 공급한 용광로 건설업체, 아연도금 라인, 철강 공장 또는 석유화학 회사가 어디인지 물어보십시오. 대답은 브로셔 이상의 내용을 알려줍니다.
- 선택한 직경과 합금에 대해 어떤 회전 속도, 금형 코팅 및 주입 온도가 조정됩니까?
- 연간 주조 능력은 얼마입니까? 연간 수천 톤 범위의 용량은 일관된 배치 공급 및 공정 중 검사를 지원합니다.
- 주조소에서 자체 열처리로와 가공 공장을 운영합니까? 주조 전용 공급업체는 부품을 외부 작업장으로 옮긴 후 직진성과 동심도 문제로 어려움을 겪고 있습니다.
- 사내에는 어떤 검사 하드웨어가 있나요? 직접 판독 및 휴대용 분광계, 금속 조직 분석 및 3차원 스캐닝이 기본입니다.
- 거부는 어떻게 처리되나요? 답변에는 문서화된 부적합 절차가 포함되어야 합니다.
각 답변에는 회전 속도 기록, 열처리 차트, 검사 보고서, 부적합 데이터 등의 증거가 포함되어야 합니다. 해외 구매자의 경우 물류도 중요합니다. 국제 공항, 철도 연결 및 항만 시설에 쉽게 접근할 수 있는 주조소는 리드 타임을 단축하고 유럽, 남미 또는 일본에서 확립된 수출 기록을 통해 국경 간 문서화 및 포장 요구 사항이 이미 관리되고 있음을 보여줍니다.
원심 주조 파이프는 원통형 구성 요소가 고온, 부식성 매체 또는 마모성 조건을 견뎌야 하는 경우 기본 엔지니어링 답변입니다. 이 공정은 정적 주조의 다공성 위험을 제거하고 단조가 경제적으로 생산할 수 있는 것 이상으로 합금 선택을 확장합니다. 그러나 이점은 세 가지 조건이 충족되는 경우에만 나타납니다. 즉, 합금이 서비스 범위와 일치하고 가공 여유가 깨끗한 보어를 남기고 공급업체가 적절한 장비로 구성, 구조 및 치수를 확인합니다.
중국 우시에 있는 당사 주조 공장에서는 원심 주조 라인을 통해 외경 50mm ~ 1000mm, 길이 최대 4000mm의 고합금 파이프를 내부에서 열처리 및 기계적 마감 처리하여 생산합니다. 다음 복사 튜브, 퍼니스 롤, 싱크 롤 또는 마모 슬리브가 신뢰할 수 있는 원심 주조 파이프에 의존하는 경우 도면과 서비스 설명부터 시작하십시오. 합금은 계산의 문제입니다. 프로세스 제어는 증거의 문제입니다.